
Rischio di capacità del fornitore: produzione e assegnazione
Verifica la produzione dimostrata, le quantità impegnate e i colli di bottiglia dei subfornitori Fallo prima che una domanda più alta metta a rischio la tua produzione.
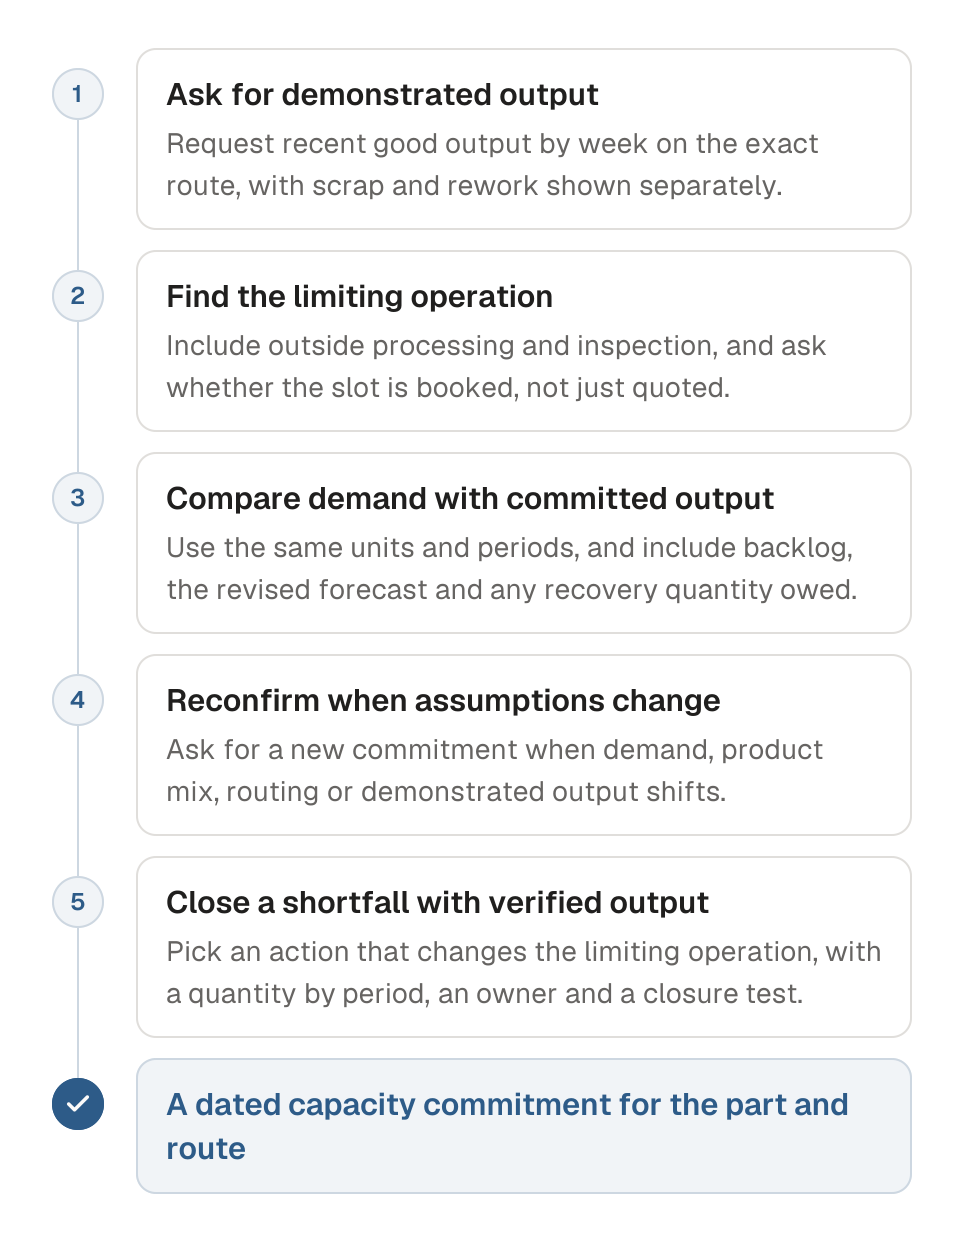
Un rischio di capacità del fornitore è la possibilità che un fornitore con abbastanza macchine manchi comunque la tua produzione, perché l'intero ciclo non può consegnare la tua quantità, con la qualità richiesta, nelle settimane in cui ti serve. Parti dalla produzione dimostrata, individua l'operazione limitante e chiedi quale quota di quella produzione è impegnata per te.
Che cos'è il rischio di capacità del fornitore?
Il rischio di capacità del fornitore è la possibilità che un fornitore non riesca a consegnare la quantità richiesta nel periodo richiesto perché il suo ciclo produttivo non ha produzione disponibile. Valuta i pezzi buoni lungo l'intero ciclo, comprese lavorazioni esterne e controllo, poi confronta la capacità impegnata sui tuoi ordini con la tua domanda distribuita nel tempo.
Una quotazione che dice «possiamo sostenere le previsioni» lascia senza risposta le domande importanti. Quale stabilimento produrrà gli articoli? A quale revisione e a quale mix di prodotti si riferisce l'affermazione? Quanto è già promesso ad altri clienti? Quando la capacità aggiuntiva sarà davvero utilizzabile?
La capacità è specifica di un ciclo e di una finestra di tempo. La produzione annua di uno stabilimento non dimostra che un certo articolo possa partire il mese prossimo. Usa questo metodo come parte della valutazione del rischio fornitori nel modulo Resilienza, poi registra le azioni risultanti nel tuo piano di gestione del rischio della catena di fornitura.
Quali evidenze devi chiedere al fornitore?
Chiedi la produzione accettata di recente sul ciclo in questione, le risorse e i turni dietro quella produzione, il carico concorrente e la quantità assegnata a te per periodo. Separa la produzione dimostrata dalle aggiunte pianificate. Una macchina nuova, un turno non addestrato o una prenotazione di lavorazione esterna non firmata restano un'azione di recupero finché non sono verificati.
Chiedi un pacchetto di evidenze gestibile:
- Produzione buona recente per settimana, con scarti e rilavorazioni identificati separatamente
- L'operazione limitante del ciclo e le sue ore o slot di lotto disponibili
- Il mix di prodotti usato per stabilire il ritmo dichiarato
- Gli impegni verso gli altri clienti e l'assegnazione alla tua domanda
- Fermi programmati, manutenzione e vincoli di qualifica rilevanti
- Le evidenze dietro ogni aumento proposto, con un responsabile e una data di completamento
Il fornitore può dare i totali degli impegni verso altri clienti senza rivelarne l'identità. Se non può comunicare quei totali, chiedi una revisione della capacità con un accordo di riservatezza condiviso. Una domanda senza risposta resta visibile nel registro dei rischi; non diventa capacità libera.
Concorda che cosa significa «produzione buona». I pezzi in attesa di controllo finale, di una non conformità irrisolta o dei certificati richiesti non sono pronti a sostenere la tua produzione. Collega la revisione della capacità al clear-to-build, che verifica se il materiale è utilizzabile quando la produzione lo richiede.
Come confronti la capacità con la domanda?
Confronta domanda e produzione buona impegnata nelle stesse unità e negli stessi periodi. Includi gli arretrati, la previsione rivista e ogni quantità di recupero dovuta per mancanze precedenti. Un'eccedenza più avanti nel trimestre non salva una produzione che resta corta questa settimana, a meno che tu cambi il programma o abbia già scorta utilizzabile.
Esempio di lacuna di capacità per periodo
Un confronto illustrativo su quattro settimane separa la produzione totale di pezzi buoni del ciclo dall'assegnazione impegnata per un cliente. La domanda sale a 100 pezzi, ma l'assegnazione resta a 80. Alla quarta settimana mancano 60 pezzi in totale.
| Periodo | Produzione totale | Assegnata ad altri | Impegnata per te | La tua domanda | Carenza cumulata |
|---|---|---|---|---|---|
| Settimana 1 | 120 | 40 | 80 | 80 | 0 |
| Settimana 2 | 120 | 40 | 80 | 100 | 20 |
| Settimana 3 | 120 | 40 | 80 | 100 | 40 |
| Settimana 4 | 120 | 40 | 80 | 100 | 60 |
Esempio illustrativo: la produzione può superare la tua domanda mentre la tua assegnazione resta troppo bassa. Tutte le quantità sono pezzi buoni.
In questo esempio illustrativo la tua domanda sale da 80 a 100 pezzi a settimana, mentre il fornitore ne impegna solo 80. La carenza si accumula anche se la produzione totale del ciclo del fornitore è 120. L'assegnazione di un altro cliente occupa la capacità restante. Chiedere se il fornitore può fare 100 pezzi è la domanda sbagliata; chiedi se ne impegna 100 per te.
Tieni domanda e capacità in campi separati. Conserva la versione e la data della previsione che il fornitore ha esaminato. Se la previsione cambia, aggiorna il fabbisogno e chiedi al fornitore di confermare la nuova assegnazione. Non copiare la tua domanda rivista nella colonna della produzione impegnata del fornitore.
Per prodotti misti, un'unità comune può essere le ore di collo di bottiglia o le posizioni di lotto invece dei pezzi. Un pezzo grande e difficile può consumare più tempo di uno piccolo. Chiedi al fornitore di mostrare la conversione e le ipotesi, poi verificale sulla produzione reale. Evita di sommare quantità di pezzi tra cicli che hanno vincoli diversi.
Dove può nascondersi il collo di bottiglia sotto il primo livello?
Segui il ciclo oltre il reparto del fornitore. Fusioni, forgiati, trattamento termico, placcatura, controlli non distruttivi e altre operazioni esterne possono limitare la produzione finita anche quando la lavorazione meccanica ha margine. Individua terzista, stabilimento, capacità riservata e stato di qualifica per ogni operazione che potrebbe impedire al tuo fornitore di completare l'articolo.
L'offerta di un terzista non equivale a uno slot di produzione prenotato. Chiedi se il fornitore di primo livello ha emesso l'ordine, confermato le date e concordato la quantità del lotto. Stabilisci quando il materiale deve lasciare lo stabilimento di primo livello per rispettare quello slot e quale evidenza conferma che è arrivato.
Due fornitori possono condividere lo stesso terzista. Se entrambi hanno bisogno dello stesso forno saturo, cambiare la ripartizione dell'ordine di primo livello può spostare i documenti senza aumentare la produzione. Usa il dual sourcing per valutare se il ciclo alternativo è indipendente e qualificato.
Non trattare ogni fornitore di livello inferiore come un collo di bottiglia. Parti dalle fasi il cui ritardo o la cui capacità non disponibile farebbe mancare la data di produzione. Chiedi prima le evidenze per quelle fasi, poi estendi la revisione quando compare un nuovo vincolo. Lascia al fornitore la responsabilità di gestire i suoi subfornitori, ma pretendi le evidenze che il tuo programma richiede.
Quando devi riconfermare la capacità del fornitore?
Riconferma la capacità quando domanda, mix di prodotti, ciclo o produzione dimostrata cambiano abbastanza da mettere in discussione l'impegno esistente. Rivedila anche dopo una consegna mancata, un nuovo stabilimento, un fermo programmato o un'aggiunta di capacità in ritardo. Rendi esplicito il trigger, così una previsione cambiata raggiunge il fornitore prima che i buyer emettano ordini su un'assegnazione vecchia.
Fissa soglie adatte all'articolo e al programma. Un piccolo aumento di volume conta se il ciclo non ha già margine. Un aumento maggiore può essere innocuo su un ciclo con capacità inutilizzata dimostrata. Definisci una regola di revisione per ogni articolo critico invece di applicare una sola percentuale a tutta la base fornitori.
Riconferma prima di anticipare una data di rampa. Chiedi che cosa cambia in ogni periodo, quale operazione limita il ritmo rivisto e quali altre evidenze servono. Se il fornitore propone gli straordinari, distingui un turno approvato e coperto da personale da un piano di assumere persone. Se propone nuove attrezzature, verifica installazione, qualifica e primo lotto di produzione.
Una data slittata può essere il primo segnale operativo che l'assegnazione non era mai raggiungibile. Confronta la nuova promessa con l'impegno originale, poi rivedi il tempo di consegna del fornitore invece di accettare ripetutamente date successive senza spiegazioni.
Che cosa fare quando la capacità impegnata è insufficiente?
Scegli una risposta che cambi l'operazione limitante prima che la carenza raggiunga la tua produzione. Le opzioni includono riassegnare la produzione esistente, aggiungere turni verificati, assicurarsi slot di lavorazione esterna, costruire scorta in anticipo, qualificare un altro ciclo o spostare i tempi della domanda. Registra per ogni opzione la quantità recuperata per periodo, le evidenze richieste e il responsabile della decisione.
Usa un foglio di impegno di capacità nella revisione del fornitore. Il foglio è un modello operativo, non un formato di report prescritto.
| Campo | Che cosa registrare |
|---|---|
| Articolo, revisione, ciclo e stabilimento | L'esatta configurazione produttiva valutata |
| Versione della domanda | Data della previsione, quantità buona richiesta e data di fabbisogno per periodo |
| Produzione dimostrata | Unità buone, finestra di tempo, turni e mix di prodotti |
| Assegnazione | Quantità impegnata per te e carico concorrente per periodo |
| Operazione limitante | Fase interna o di subfornitore, responsabile ed evidenza |
| Aggiunta di capacità | Modifica pianificata, data di utilizzabilità e passaggio di verifica |
| Azione di recupero | Produzione incrementale, scadenza, responsabile e approvazione necessaria |
| Innesco della revisione | Modifica che richiede un nuovo impegno del fornitore |
Dai a ogni azione un criterio di chiusura. «Aggiungere un secondo turno» è incompleto; il criterio potrebbe essere un turno coperto e qualificato che consegna la produzione buona concordata sul ciclo in questione. Un ordine per una macchina è un progresso, ma non dimostra capacità produttiva.
Confronta la data di recupero con la prima produzione scoperta. Se la modifica diventa utilizzabile troppo tardi, rientra nel piano di lungo periodo, mentre la carenza immediata richiede un'altra risposta. Porta la decisione sul programma a chi può cambiare gli impegni verso il cliente o autorizzare il lavoro di qualifica.
Fornisci clienti negli Stati Uniti?
Per le catene di fornitura della difesa statunitense, l'EO 14415, sezione 7(e), include i vincoli di capacità nella sua definizione di rischio di produzione e di fornitura. La sezione 3 dispone un'azione regolatoria; questa definizione non crea da sola un obbligo di segnalazione per ogni fornitore commerciale. Controlla i requisiti di attuazione e il tuo contratto reale prima di considerare un foglio operativo come una trasmissione obbligatoria. EO 14415, sections 3 and 7(e).
Gli ordini della difesa con rating possono anche prendersi la capacità su cui contavi. Secondo il Defense Priorities and Allocations System, un fornitore deve dare agli ordini con rating DO e DX la precedenza in produzione sugli ordini senza rating quando serve per rispettare le loro date di consegna. Se il tuo ordine è senza rating, chiedi se lavori con rating usano la stessa operazione limitante. 15 CFR 700.14.
Che cosa deve chiarire una revisione della capacità?
Una revisione della capacità deve chiarire se la quantità richiesta può arrivare in tempo, quali evidenze sostengono questa conclusione e chi chiude ogni lacuna residua. Concludila con un impegno datato per l'articolo e il ciclo. Tieni visibile l'incertezza finché il fornitore non dimostra la produzione o il team non approva un piano di produzione diverso.
La capacità nominale basta?
No, la capacità nominale descrive la potenzialità teorica di una risorsa. La tua revisione richiede produzione buona sul ciclo in questione, il mix di prodotti reale e un'assegnazione ai tuoi ordini nei periodi richiesti.
Un ordine d'acquisto riserva capacità?
Usa l'impegno accettato dal fornitore e l'accordo applicabile per stabilire che cosa è stato promesso. Non dare per scontato che inserire un ordine nel tuo ERP abbia assicurato una macchina, uno slot di lotto o un terzista.
Un secondo fornitore può eliminare subito una lacuna di capacità?
Un secondo fornitore chiude subito una lacuna di capacità solo se ha un ciclo qualificato, il materiale, produzione disponibile e un impegno che rispetta le tue date. Qualifica e subfornitori condivisi possono ritardarne o limitarne il beneficio.
Ogni quanto va aggiornato il foglio?
Alla cadenza di revisione concordata e ogni volta che un trigger definito cambia le ipotesi. Durante una rampa o una carenza in corso, rivedilo abbastanza spesso da agire prima della prossima produzione scoperta.
Se ottenere gli impegni dei fornitori richiede solleciti ripetuti, parla con il nostro team del processo che i tuoi buyer usano per tenere rifornite le produzioni.
Questo articolo offre informazioni generali. Non costituisce consulenza legale o fiscale. Verifica con il tuo consulente legale o fiscale come si applicano le norme alla tua azienda.